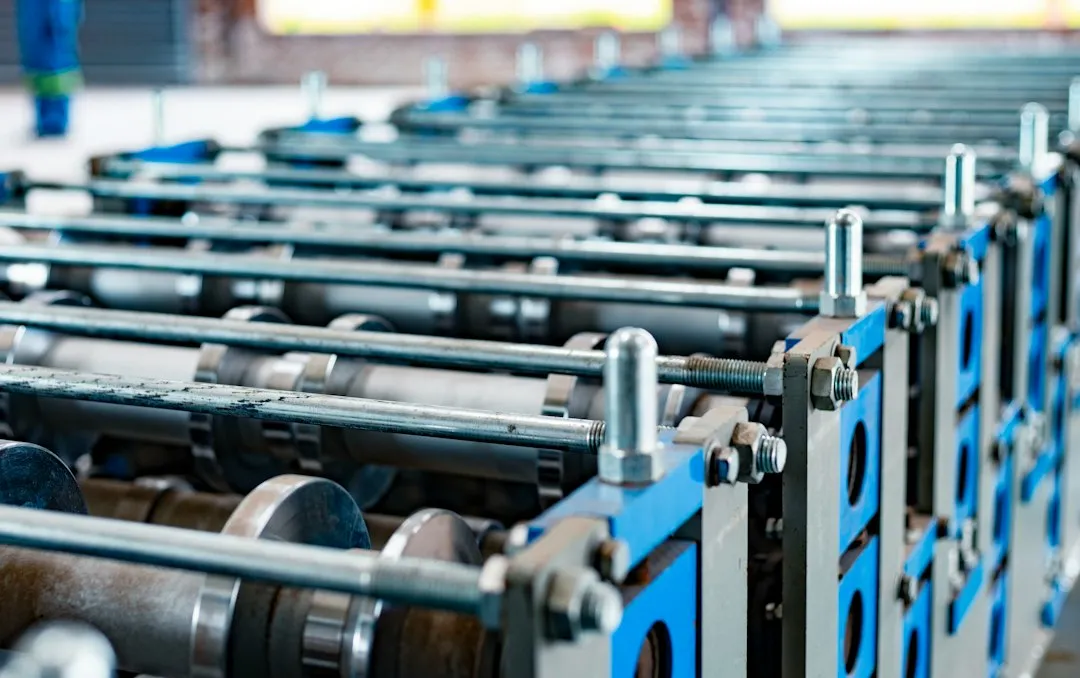
在建筑钢结构和机械制造领域,方矩管的成型质量直接决定了构件的承载性能与使用寿命。不少采购人员只关注壁厚和外观,却忽略了从带钢到成品之间那几道决定成败的工序。石家庄彦发金属材料销售有限公司长期服务华北地区钢结构与机械加工客户,在实践中发现,成型工艺中的细节控制往往才是区分优劣方管、矩管的关键。
带钢纵剪与辊弯成型:精度从源头开始
方矩管成型的起点是带钢纵剪。纵剪宽度公差若控制在±0.1mm以内,后续辊弯的边部对齐才有保障;一旦超差,焊缝错边量增大,探伤合格率会明显下降。进入辊弯成型阶段,焊管机组通常采用先圆后方(圆变方)或直接方型成型两种路线。圆变方工艺对镀锌圆管改方管的生产尤为常见,其优势在于换型灵活,但对定径段的辊型设计依赖度高——辊缝调整不当,方管四角容易产生“鼓肚”或圆角过大,影响与角钢、镀锌角钢的拼装贴合度。
焊接与定径:焊缝质量决定成品等级
高频焊接是方矩管生产中的核心环节。焊接功率、挤压量和焊接速度三者需要匹配:功率偏低会造成未熔合,偏高则产生内毛刺过大甚至烧穿。经验数据显示,壁厚3.0mm以下的薄壁方管,焊接速度宜保持在25–35m/min区间,挤压量控制在壁厚的1.2–1.5倍较为稳妥。定径段的轧辊孔型磨损后必须及时更换,否则方管对角线偏差会超出GB/T 6728标准要求,给后续热镀锌方管加工带来矫正负担。
镀锌环节的工艺衔接
热镀锌方管与镀锌带方管走的是两条不同路线。前者以黑管为基材,经酸洗、助镀后浸入锌液,锌层厚度通常可达60–85μm,适合户外承重结构;后者以镀锌带钢直接成型,锌层薄但成本低、交货快,多用于室内支架和轻载框架。需要提醒的是,镀锌方管在焊接时若破坏锌层,焊口须做二次防腐处理,这一点在镀锌带方管的现场切割端面同样适用。
实践中的控制建议
- 来料检验:带钢宽度、厚度公差及锌层附着力应逐批抽检,避免源头波动传导至成型段。
- 辊型维护:建立轧辊磨损台账,按产量而非按时间更换,方管四角成型辊优先检查。
- 焊缝跟踪:对矩管长边焊缝采用在线涡流探伤,比目视抽检更能发现隐性未熔合。
- 仓储防护:镀锌类方矩管与角钢分区堆放,垫木间距不超过1.5m,防止锌层压伤。
成型工艺的每一个参数都不是孤立存在的——带钢精度影响焊缝,焊缝质量制约镀锌效果,镀锌质量又反过来决定方矩管在工程中的实际服役表现。石家庄彦发金属材料销售有限公司建议采购方在询价时不仅核对材质单,更要了解供方的辊型维护制度和焊缝检测手段。把工艺控制点摸清楚,选材才不至于停留在“看外表”的层面。
关键词:方管,矩管,方矩管,热镀锌方管,镀锌带方管,镀锌方管,焊管,镀锌圆管,角钢,镀锌角钢